


Manopola di tornitura CNC zigrinata in alluminio anodizzato con lavorazione personalizzata in metallo
Specifiche: personalizzato in base alle esigenze di disegni e campioni
Introduzione: fabbrica di lavorazione di accessori hardware professionali
Descrizione
Parametri tecnici
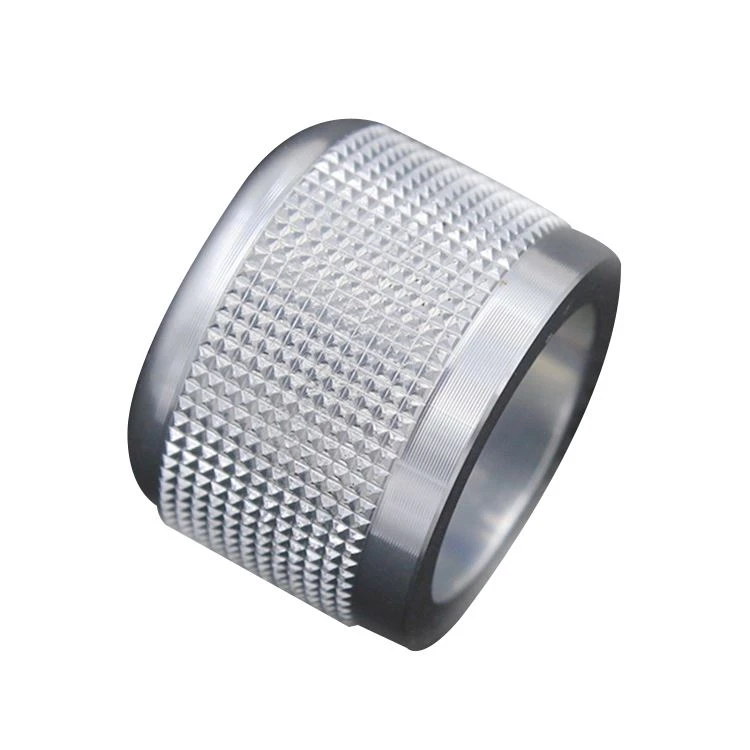

Descrizione del prodotto


1.Confezioni regalo personalizzate

2. Imballaggio di plastica su misura della bolla
3. Modi di imballaggio delle bolle

4. Collocazione professionale
5. Modo di imballaggio professionale

6. Pacchetto completo
Il nostro magazzino
Alcuni materiali di tipo normale sono sempre disponibili
Magazzino di stampi pulito e grande per mantenere tutti i clienti' stampi ordinati

Fabbricazione di stampi interna
Promettiamo di progettare e produrre tutti i tuoi stampi in casa, per garantire la qualità e la sicurezza degli stampi.
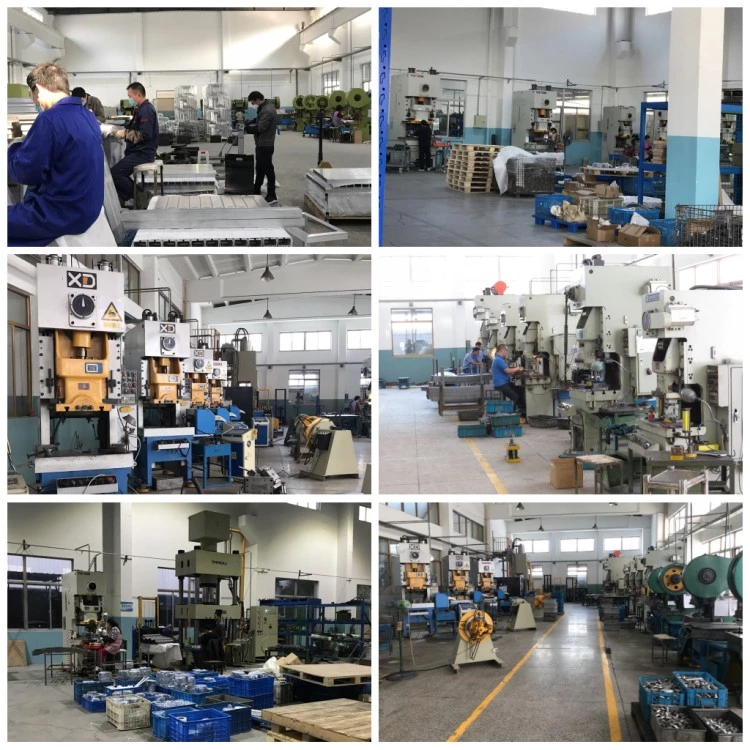
Officina di lavorazione CNC
Disponiamo di centri di lavoro CNC avanzati di precisione 3/4/5 assi.
Abbiamo avanzato i tornitori per rendere le parti velocemente (quando si inserisce il materiale nelle macchine, finalmente escono i prodotti perfetti).

Shenzhen orgoglio Industrial Co., Ltd.
E-mail:crush@pride-cnc.com
WhatsApp:+8615629044483
Fax:+86-917-3387002
Inserisci:Blocco D, Dianlian Science Park, Matian St., Guangming District, Shenzhen 518106, Cina
Ultime notizie
Ci sono 3 elementi nella formazione di parti, vale a dire tranciatura, stiramento e punzonatura. Esistono 3 opzioni per il piano di processo:
(1) La tranciatura, il disegno e la punzonatura formano ciascuno una coppia di stampi.
(2) Adotta il dado progressivo multi-processo.
(3) Usando uno stampo composito, la sua struttura è mostrata nella Figura 2.
Soluzione 1: un totale di 3 set di stampi a processo singolo richiedono 3 punzonatrici, che richiedono molto tempo e richiedono molto lavoro e non sono adatte per la produzione di massa, quindi non vengono utilizzate.
Schema 2: produzione continua, alta efficienza, tranciatura devono essere tagliati separatamente i materiali di scarto, le parti spiegate devono essere collegate alla stazione inferiore per lo stiramento con cinghie di materiale e quindi perforate e separate dopo lo stiramento, lasciando uno spazio prima e dopo il processo di stiramento , È necessario disporre di un totale di più di 6 stazioni, lo stampo è molto lungo e la struttura dello stampo deve risolvere i problemi di guida, alimentazione, galleggiamento, lavaggio dei rifiuti, scarico dei rifiuti, stiramento, formatura, punzonatura e taglio. La precisione di fabbricazione è molto alta. Questo metodo viene utilizzato su una punzonatrice con un alimentatore automatico e il materiale viene prodotto utilizzando bobine e il tasso di utilizzo del materiale viene ridotto.
Soluzione 3: utilizzando il metodo dello stampo composito, tranciatura, stiratura e punzonatura sono tutti completati nella stessa stazione, l'accuratezza del pezzo è facile da garantire, le dimensioni dello stampo sono relativamente piccole, il costo dello stampo è basso e le strisce utilizzate sono piccolo. Il tasso di utilizzo del materiale è elevato e può essere prodotto da normali punzoni. Questo metodo viene utilizzato principalmente per l'alimentazione manuale. Secondo l'ampio lotto di produzione, l'alta precisione, la punzonatrice non ha alimentatore automatico e requisiti di utilizzo del materiale elevati, si decide di scegliere l'opzione 3 ma di scegliere lo stampo composito Il piano dovrebbe valutare e analizzare correttamente i seguenti problemi:
un. Resistenza alla trazione. Il dado da disegno è la principale parte operativa del dado. Il suo foro interno è un dado da disegno e il cerchio esterno è un pugno assente. Lo spessore delle pareti è di 65 mm. A causa della ridotta altezza del disegno, l'afflusso del materiale di disegno è molto ridotto. Il grado di ispessimento è molto piccolo, la tensione della matrice non è grande e la sua forza è sufficiente.
b. Resistenza alla perforazione. Il diametro esterno è il diametro interno del disegno e il foro interno è un punzone con uno spessore della parete di 5,6 mm. Poiché la punzonatura viene eseguita vicino alla fine del disegno, anche la sua forza è accettabile.
c. La sequenza di lavoro dovrebbe garantire che la tranciatura → stiramento → la punzonatura venga eseguita in sequenza, quindi l'altezza della tranciatura dovrebbe essere 2 mm più alta dell'altezza di stiramento e l'allungamento dovrebbe essere garantito dopo la separazione del tranciamento. Allo stesso modo, il disegno e la punzonatura non possono essere eseguiti contemporaneamente. Secondo l'analisi CAE, se si esegue la punzonatura e quindi il disegno, il foro si espanderà di 16 mm, quindi la punzonatura deve essere eseguita dopo il disegno. Questa sequenza è realizzabile nella progettazione della struttura dello stampo.
Etichetta sexy: lavorazione su ordinazione del metallo anodizza la manopola di tornitura di CNC zigrinata in alluminio, Cina, produttori, fornitori, fabbrica, commercio all'ingrosso, personalizzato, fatto in Cina
Un paio di
GratisIL prossimo Articolo
GratisInvia la tua richiesta
Potrebbe piacerti anche


